

Hur man säkerställer att 316 flytande kylrör klarar ett heliumläckagetest vid första försöket
Hur man säkerställer att 316 Liquid Cooling Pipe klarar ett heliumläckagetest vid första försöket
Ett 316 vätskekylrör håller helium vid 10⁻⁹ mbar·L/s endast när tre saker är rätt innan mätaren slås på: den inre ytan bär inga instängda partiklar, svetsen stängs med en kvalificerad process snarare än en lappad process, och röret har torkats och tömts korrekt. De flesta misslyckanden vid första försök avgörs dagar tidigare, i processtyrning - inte vid läckagedetektorn.
Heliumläckagetestning i en butik som driver det dagligen ser ut så här. Helium sprutas på utsidan av det evakuerade röret; en masspektrometer på insidan registrerar alla spårämnen som tränger igenom. Vid 5×10⁻⁷ mbar·L/s förblir nålen platt. Vid 1×10⁻⁶ mbar·L/s har du en läcka som kommer att visa sig som kylvätskeförlust i ett levande CDU-ställ tre månader senare. Detektorn skapar aldrig en läcka. Det avslöjar bara en.
Det är kärnuppsatsen: ett första-pass-heliumläckagetest är ett tillverkningsdesignresultat, inte en testning i efterhand. Nedan är de fyra variablerna som bestämmer resultatet - yta, svetsning, torkning och detekteringsmetod - följt av proceduren för att köra på ditt nästa parti.

Varför föroreningar och svetsdefekter orsakar första försöksmisslyckanden
Den första misstänkte i ett misslyckat heliumtest är inte ett hål. Det är en långsam frisättning av gas som fångas i ytan.
Konventionella industrirör slutar ofta vid Ra 1,6 μm eller grovare. Vid den grovheten sitter rester av polermassa, skärvätska och luftburet damm i mikrospalter längs med hålet. Under vakuum avgasar röret dessa rester i timmar, och spektrometern visar den stigande bakgrunden som en läcka. Köpare som jagar ett förstapass-resultat upptäcker ofta att läckagedetektorn var ärlig och ytan inte var ren.
För vätskekylning rör sig ytmålet ner till Ra Mindre än eller lika med 0,4 μm, nått genom polering, betning och passivering i sekvens. Tre processbeslut tar dig dit:
- Den inre ojämnheten kontrolleras vid hålet, inte den yttre diametern, eftersom kylvätskan endast berör flödesvägen.
- Betning och passivering följer efter polering snarare än före den, vilket tar bort det fria järnskiktet som poleringen lämnar efter sig.
- Varje tub är försluten vid båda portarna omedelbart efter slutrengöring, så att partiklar inte kan komma in igen under packning eller transport.
Återbetalningen är mätbar. En jämnare borrning lämnar färre platser där partiklar ackumuleras, så kylvätskekretsen förblir stabil under månader av kontinuerlig drift istället för att driva. Batchkonsistens är viktigare än provkvaliteten här: en köpare som vi arbetar med hade godkänt prover som passerade, fann sedan ytterdiameter, väggtjocklek och portdimensioner som varierade mellan produktionspartier och fick omarbeta moduler på plats. Prover visar att det finns en process. Endast batchkontroll bevisar att det upprepas.
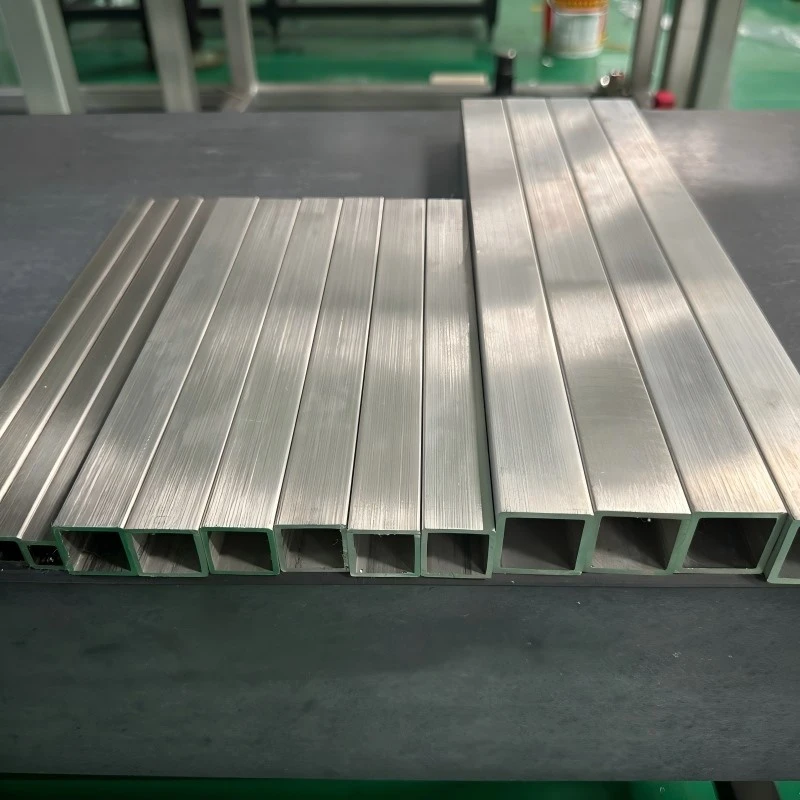
Hur svetskvalitet och materialkvalitet bestämmer läckagetestets tillförlitlighet
Ett heliumtest belönar svetsgodhet. Det straffar alla processer som döljer en defekt istället för att eliminera den.
Orbitalsvetsning är den process som väljs för 316 vätskekylningsröranslutningar eftersom bågen roterar runt en fast skarv under kontrollerade parametrar - ström, färdhastighet, skyddsgasflöde och båggap registreras per passage. Handsvetsning beror på operatörens stabilitet; orbitalsvetsning beror på programmet. Den skillnaden visar sig som konsekvent penetration runt hela omkretsen, utan någon tunn sektion kvar på ena sidan av fogen.
China Super Tech driver svetskvalitetsledning enligt ISO 3834, den internationella standarden för svetskvalitetskrav, som reglerar procedurkvalificering, operatörskvalificering och svetsinspektionsregister. Den praktiska innebörden för en köpare är att svetsen på rör 1 och svetsen på rör 400 kommer från samma kvalificerade procedur, inte från två olika par händer.
Materialvalet bär den andra hälften av tillförlitlighetsbelastningen. 316L rostfritt stål tillför molybden och håller kolet lågt, vilket ökar motståndskraften mot gropbildning i kloridhaltiga miljöer och mot långvarig exponering av kylvätska. För ett vätskekylsystem med sluten krets som körs i åratal avgör det motståndet om hålet förblir jämnt eller utvecklar initieringsställen.
| Beslutspunkt | Svag standard | Pålitlig standard för heliumtestade rör |
|---|---|---|
| Svetsprocess | Manuell TIG, operatörsberoende | Orbitalsvetsning med registrerade parametrar, ISO 3834 hanterad |
| Borefinish | Ra 1,6 μm kommersiell finish | Ra Mindre än eller lika med 0,4 μm efter polering + pickle + passivering |
| Materialklass | 304 för kostnad | 316L där klorider eller lång exponering för kylvätska förekommer |
| Inspektion | Visuell + stickprovskontroll | 100% läckagekontroll före leverans |
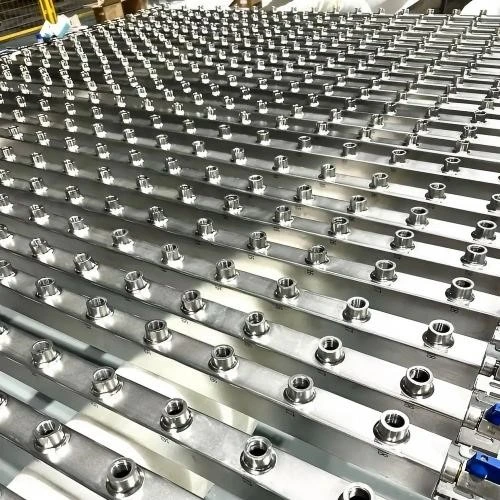
Hur torkning och rening Bestäm testresultatet innan detektorn körs
Kvarvarande fukt är den vanligaste orsaken till att ett ljudrör läses som läckande.
Vatten i en springa eller en död volym avdunstar långsamt under vakuum. Masspektrometern kan inte skilja vattenånga från heliumspårämne, så ett vått rör producerar en bakgrundssignal som efterliknar en läcka. Fixningen sker före testet, inte under det:
- Rensa röret med torrt kväve vid ett tryck och flöde tillräckligt högt för att tränga undan fukt från hela längden, i båda riktningarna.
- Håll under vakuum tillräckligt länge för att bakgrundshastigheten ska sjunka och stabiliseras - detektoravläsningen ska platåa, inte glida.
- Kalibrera mot en certifierad heliumläckagestandard omedelbart före produktionspartiet, så att instrumentets baslinje är känd snarare än antagen.
- Testa vid den angivna avvisningströskeln och anteckna värdet per tub i stället för ett godkänt/underkänt kryss.
Att hoppa över steg 3 är där första försök misslyckas oftast i mindre butiker. Ett okalibrerat instrument kan inte tala om för dig om röret läcker eller om detektorn drev.
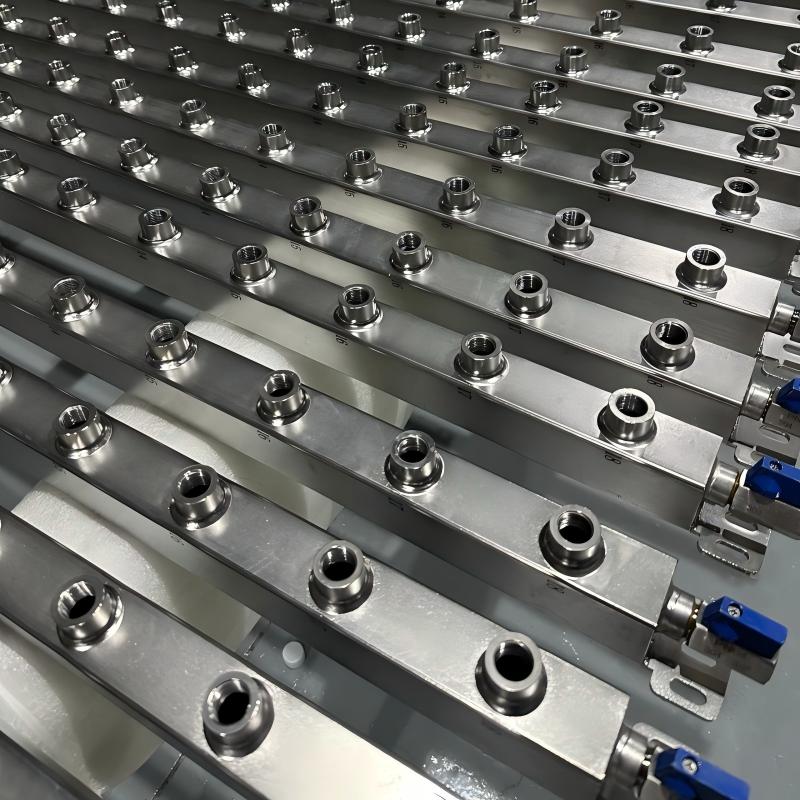
Vilken produktionskontroll gör att ett förstapassresultat kan upprepas
Ett enda rent parti bevisar att en process kan fungera. En leverans av rena partier bevisar att en leverantör kan köra den.
Integrerad tillverkning förändrar aritmetiken. När råvaruinspektion, rörformning, svetsning, ytbehandling, bearbetning, inspektion och montering sker under ett tak, är en parameterändring synlig vid nästa station istället för att upptäckas vid läckagedetektorn. Det spelar roll när schemat redan är tight. En amerikansk datacenterexpansion krävde ytterligare 2 000 meter DN200 316 vätskekylningsrör, plus 24 anpassade böjar, 48 flänsar och ett parti anslutningskopplingar, alla matchade med godkända ritningar. Ordern gick igenom produktion och inspektion och ordnades för sjöfrakt inom 72 timmar - eftersom materialverifiering, dimensionskontroller, svetsinspektion och läckagetestning var sekventiella interna steg, inte en kedja av externa leverantörer.
Kapaciteten backar schemat. Årlig produktion av rostfritt stålrör på 12 000 ton, mer än 11 års tillverkning och export till över 20 länder innebär att en återkommande order går in i befintlig produktion snarare än att vänta på att en linje ska frigöras. Köparens egen sammanfattning av det där DN200-jobbet uttryckte det tydligt: pålitlig rörkvalitet och lyhört projektstöd betydde lika mycket som själva röret. Han noterade också att tydlig kommunikation och pålitlig orderkoordinering räknas lika mycket som produkten i ett ingenjörsprojekt.
För heliumtestat vätskekylningsarbete är repeterbarhet vad en inköpsorder faktiskt köper. En leverantör som kör avgaskontroll, orbitalsvetsning, torrspolning och en kalibrerad detektor som standardsteg kommer att klara första försöket eftersom det inte finns något kvar för slumpen att avgöra.
Det största problemet är inte provets kvalitet, utan om varje batch kan hålla samma standard.
Det är meningen att testa en leverantör mot. Be om batchposter, inte ett provfoto.
FAQ
F: Vilken läckagehastighet räknas som ett pass för 316 vätskekylrör?
S: Passeringströskeln ställs in av systemspecifikationen, vanligtvis 1×10⁻⁶ mbar·L/s eller snävare för CDU-driftkretsar. Antalet i sig spelar mindre roll än metoden: detektorn måste kalibreras mot en certifierad heliumläckagestandard före partiet, och det uppmätta värdet ska registreras per rör. En bock för godkänd/underkänd utan ett registrerat värde kan inte granskas senare.
F: Kan ett rör klara ett hydrostatiskt test och ändå misslyckas med ett heliumläckagetest?
A: Ja. Hydrostatisk testning trycksätter med vatten och upptäcker grova läckor och strukturella svagheter. Heliumtestning arbetar under vakuum med en masspektrometer och upptäcker spårämnesflöde vid hastigheter som är många storleksordningar mindre. En svets med en fin porositetsbana kan hålla vattentrycket och ändå släppa ut helium. För vätskekylsystem där kylvätskeförlust innebär stillestånd är heliummetoden den som matchar felläget.
F: Påverkar inre ytjämnhet Ra Mindre än eller lika med 0,4 μm verkligen ett heliumläckagetest?
S: Det påverkar bakgrundsavläsningen, vilket är vad testet mäter mot. En grövre borrning fångar upp polerrester, skärvätska och partiklar i mikrospalter; under vakuum gasar dessa rester ut och spektrometern registrerar stigande signal som ser ut som en läcka. Att kontrollera hålets ojämnhet vid Ra Mindre än eller lika med 0,4 μm genom polering, inläggning och passivering tar bort det mesta av det instängda lagret och håller bakgrunden platt.
F: Hur länge ska ett 316 vätskekylrör tömmas innan heliumtestning?
S: Rensa med torrt kväve tills fukten förskjuts längs hela längden, håll sedan under vakuum tills detektorns bakgrundsplatåer snarare än driver. Den exakta varaktigheten beror på rörets längd, väggtjocklek och omgivande luftfuktighet - en längd på 6 000 mm håller mer fukt än en kort böj. Kontrollåtgärden är platån: om avläsningen fortfarande sjunker är rensningen inte avslutad.
F: Vilken dokumentation ska medfölja en heliumtestad vätskekylrörsbeställning?
S: Begär materialcertifikat som kan spåras till värmenummer, svetsprocedurer och operatörskvalifikationer enligt ISO 3834, dimensionsinspektionsrapporter, ytjämnhetsmätningar och läckagetestvärden per rör mot den kalibrerade standarden. En leverantör som kör ISO 9001- och ISO 3834-system kan producera dessa som rutinutdata. Om journalerna sammanställs först efter att du frågat, kontrolleras inte processen.
Är du redo att kontrollera en ritning mot verklig processkapacitet? Skicka dina rördimensioner, väggtjocklek och läckagemål - en ingenjör svarar med en genomförbarhetsbedömning, batchkontrollplan och prototyptidslinje inom 24 timmar. Prototyppartier skickas inom 7–10 dagar.


