Varför varierar beställningar på 316 vätskekylrör från olika fabriker i pris så mycket?
En inköpschef i Singapore fick nyligen tre offerter för samma 316L vätskekylrörspecifikation: 4,2 USD/kg från ett bruk, 7,8 USD/kg från ett annat och 11,5 USD/kg från ett tredje. Alla tre hävdade att ASTM A312 uppfylldes. Köparens första instinkt var att fråga vilken kvarn som överdebiterade.
Den instinkten är fel.
Den verkliga frågan är inte vilket pris som är rättvist. Det är vilken produkt som kommer att vara billigast under en 10-årig kylsystemlivscykel. Gapet mellan dessa citat beror på fyra kontrollerbara faktorer: hur bruket köper råmaterial, hur det svetsar, hur det avslutar det inre hålet och hur det testar det färdiga röret.
| Prisfaktor | Tillvägagångssätt med låg-kostnad | Precision-Kylningsmetod | Inverkan på ditt system |
| Råvaruförsörjning | Ocertifierade spolar från spotmarknaden | Certifierade 316L-spolar med brukstestcertifikat, spektrometer-verifierad per batch | Garanterad korrosionsbeständighet kontra gropfrätningsrisk i glykol-baserad kylvätska |
| Svetsprocess | Manuell TIG med variabel värmetillförsel | Kontrollerad orbitalsvetsning enligt ISO 3834-procedurer | Svetskonsistens avgör sannolikheten för läckage |
| Inre ytfinish | Endast inlagd, Ra 1,6–3,2 μm | Polerad + passiverad till Ra Mindre än eller lika med 0,4 μm | Grovare yta fångar partiklar, påskyndar nedbrytning av kylvätska |
| Slutbesiktning | Visuell kontroll + provhydrotest | 100 % dimensionell, svetsinspektion och läckagetestning | Detektionshastigheten för defekter påverkar direkt risken för fältfel |
Den dolda drivrutinen: vätskekylning är inte allmän industriell rörledning
Standard 316 rostfritt rör för en kemisk fabrik möter andra krav än 316L slangar för ett AI-serverrack. Allmänna industrilinjer tolererar mindre svetssträngsutsprång, ytjämnhet runt Ra 3,2 μm och sats-till-dimensionell avvikelse inom ASTM-toleranser. Kylvätskeslingor gör det inte.
En avvikelse på 0,1 mm i ytterdiametern som passerar ASTM A312 kan fortfarande förhindra en koppling från att täta i ett kompakt CDU-grenrör. En svetsrot som skulle överleva 20 år i en ångledning kan släppa ut partiklar i en precisionskylvätskeslinga och täppa till mikrokanaler inom månader.
Köpare upptäcker ofta detta efter att den första satsen misslyckas med installationen. En kund enligt vår erfarenhet beställde 3 000 rör från en låg-leverantör. De första 500 installerade framgångsrikt; de återstående 2 500 hade en genomsnittlig ytterdiameterdrift på 0,15 mm utanför ritningstoleransen, vilket krävde omarbetning på-platsen som raderade den ursprungliga prisbesparingen på 15 %.
De fyra kostnadsdrivarna, förklarade med bevis
Drivrutin 1: Vad bruket gör med råspolen
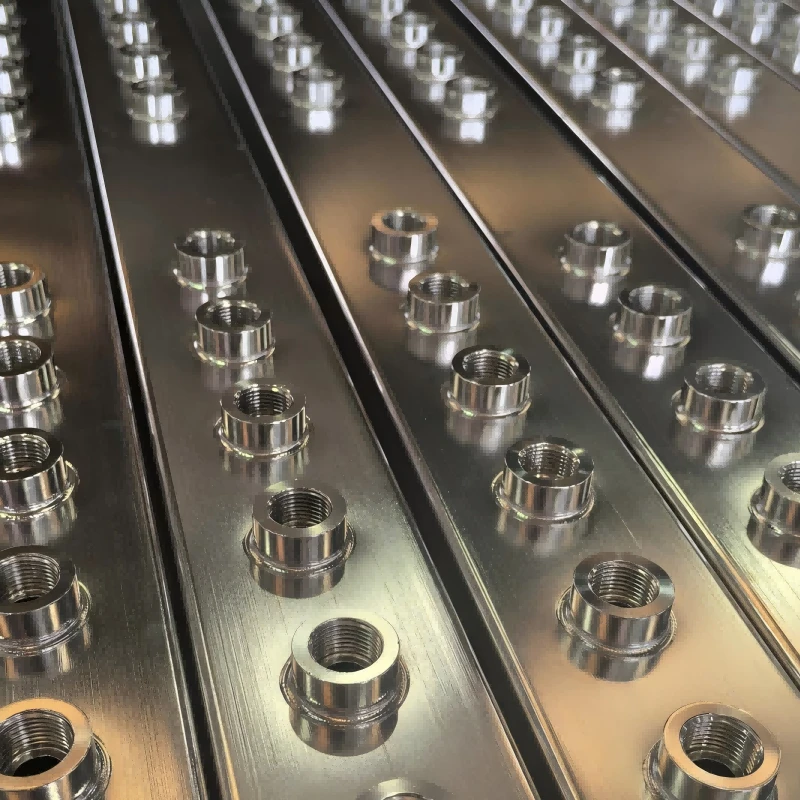
En kvarn som citerar $4,2/kg köper vanligtvis 316L-spolar utan fullständiga testcertifikat, vilket satsar på att den kemiska sammansättningen faller inom spec. När det inte - särskilt på molybdenhalten, vilket driver korrosionsbeständigheten -, blir resultatet för tidig gropbildning i klorid-innehållande kylmedel.
Certifierade fabriker som China Super Tech verifierar varje inkommande batch genom spektrometertestning och materialcertifieringsgranskning före produktion. Den verifieringen ökar materialkostnaden med ungefär 3–5 %. Det tar också bort risken för att en 20-tons batch misslyckas efter installationen, då ersättningskostnaden överstiger det ursprungliga ordervärdet med stor marginal.
Den praktiska frågan för en köpare är inte om spolen har ett certifikat. Det är om bruket verifierar att certifikatet stämmer överens med det fysiska materialet. Enligt ISO 9001-procedurer behålls varje batch för spårbarhet, och kvalitetstvister förblir verifierbara snarare än att övergå till fingerpekning.
Drivrutin 2: Svetskontroll bestämmer sannolikhet för läckage
Det största enskilda kostnadsgapet mellan bruken finns på svetsavdelningen. Manuell TIG-svetsning kostar mindre per meter men introducerar mänskliga variationer i värmetillförsel, färdhastighet och inriktning av tillsatstråden. Orbitalsvetsutrustning automatiserar dessa variabler, vilket ger konsekvent svetspenetration över varje fog.
Svetsfel är den primära orsaken till kylvätskeläckage och läckage är den primära driftsrisken i vätskekylsystem. En enda pinhole-läcka i ett serverrack kan stänga av en hel rad med GPU:er. China Super Tech tillämpar ISO 3834-certifierade svetsprocedurer, inklusive orbitalsvetsning, parat med 100 % läckageinspektion före leverans.
En fabrik som kör orbitalsvetsning överför denna kapitalkostnad till enhetspriset. En köpare betalar för den kontrollen antingen i förväg eller senare genom fältfel - och fältfel i ett datacenter kostar mycket mer än svetspremien.

Drivrutin 3: Intern ytfinish är ett långsiktigt-prestandabeslut
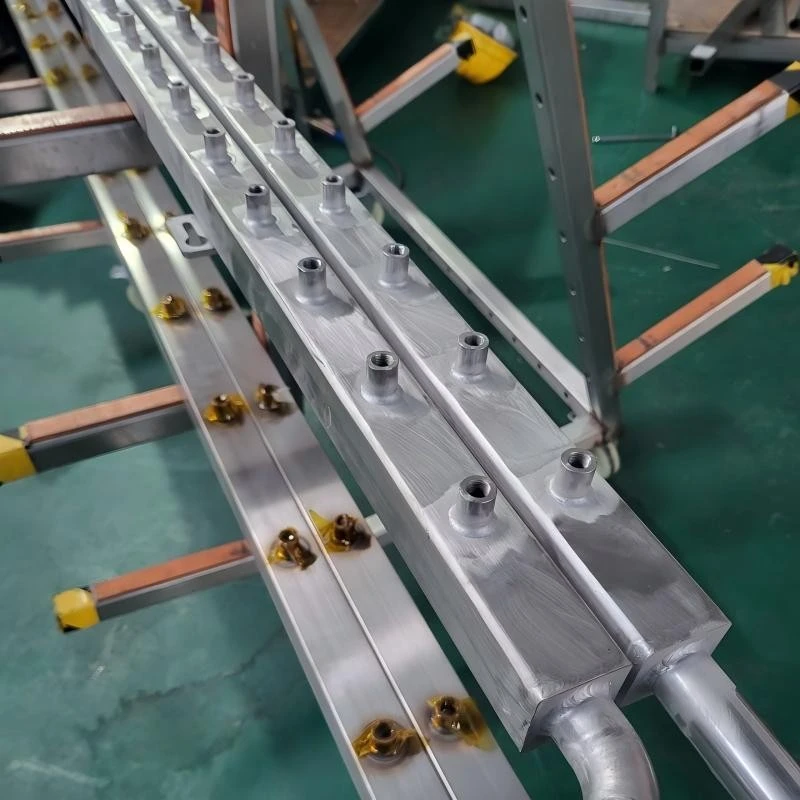
Det inre hålet i ett kylrör kommer i direkt kontakt med kylvätskan. Ytjämnheten dikterar hur lätt partiklarna fäster, hur turbulent flödet blir och hur snabbt kylvätskan bryts ned.
Konventionella industriella rörfartyg med inre ytråhet på Ra 1,6 till 3,2 μm - acceptabla för slutna slingor med aggressiv filtrering. Precisionsvätskekylning kräver renare ytor. China Super Tech uppnår inre grovhet ner till Ra Mindre än eller lika med 0,4 μm genom polering, betning och passivering.
- Polering tar bort svetsstänk och ytinneslutningar som kan lossna i kylvätskeströmmen
- Betning löser upp det krom-utarmade lagret efter svetsning, vilket återställer korrosionsbeständigheten
- Passivering återuppbygger den skyddande oxidfilmen och säkerställer långsiktig stabilitet i glykol-baserade kylmedel
Kostnadsskillnaden mellan Ra 3,2 μm och Ra 0,4 μm är mätbar men blygsam - vanligtvis 5–8 % av enhetspriset. Skillnaden i prestanda under 5 år är betydande: jämnare ytor minskar partikelackumulering, förlänger intervallerna för kylvätskebyten och skyddar nedströmskomponenter som pumpar och kylplattor.
Förare 4: Vad "100% inspektion" faktiskt betyder vid varje bruk
Varje bruk kräver kvalitetskontroll. Besiktningens omfattning skiljer sig dramatiskt. Vissa fabriker prov-testar 5 % av produktionen. Andra testar varje rör dimensionellt, verifierar varje svets och tryck-testar varje enhet före förpackning.
China Super Tech kör kvalitetstester i flera-steg: inspektion av inkommande material, dimensionsmätning, svetsinspektion, ytverifiering och läckagetestning på varje produkt före leverans. Årlig kapacitet på 12 000 ton innebär att tre parallella beställningar kan köras utan att köa - brådskande fartyg på dagar, inte månader.
Prisskillnaden mellan provtestning och 100 % testning minskar till öre per kilogram. Riskskillnaden är kategorisk.

Hur man jämför316 vätskekylrörCitat utan att bli vilseledd
Använd denna checklista när du utvärderar leverantörsofferter. Det förvandlar en ogenomskinlig anbudsprocess till en strukturerad jämförelse.
- Begär testcertifikatet för den specifika satsen som skickas till dig, inte ett generiskt prov - och kontrollera sedan att molybdeninnehållet uppfyller 316L-specifikationen för din kylvätskekemi
- Fråga vilken svetsprocess som kommer att användas på din beställning - om svaret är manuell TIG, begär dokumentationen för svetscertifiering och bekräfta att svetsprocedurens specifikationer finns
- Ange inre ytjämnhet i din anbudsförfrågan och fråga hur den kommer att mätas - ytojämnhetstestare och visuella inspektionsstandarder skiljer sig mellan olika bruk
- Kräv inspektionsprotokollet som ett skriftligt dokument innan du gör beställningen - bekräfta om testningen täcker 100 % av rören eller ett statistiskt prov
- Jämför kostnaden för en avvisad batch med prisskillnaden - en batch med 5 % dimensionella avslag tar bort en 10 % prisfördel
- Be om en batchkonsistensreferens från bruket - om kvalitetsstatistik från leveranser under de senaste 12 månaderna visar stabila resultat eller variation
Hur den totala projektkostnaden ser ut när du räknar in kvalitet
| Kostnadskomponent | Låg-leverantör | Precisions-kylningsleverantör |
| Enhetspris (per kg) | $4.2 | $7.8 |
| Omarbetningshastighet för installation | 8–12 % av rören behövde omarbetas | Under 0,5 % |
| Fältläckageincidenter (3-års horisont) | 2–4 per 1 000 anslutningar | 0 per 1 000 anslutningar |
| Kylvätskebytesintervall | 12–18 månader | 24–36 månader |
| 5-års totalkostnad per 1 000 rör | $86,000–$104,000 | $92,000–$97,000 |
De totala kostnadskurvorna konvergerar eftersom den lägre-prissatta leverantörens besparingar avdunstar genom omarbetningsarbete, byte av kylvätska, stillestånd och de konstruktionstimmar som ägnas åt att felsöka dimensionsfel. För en saudisk kylsystemintegratör, byte från en låg-fabrik tillKina Super Techminskade sin installationsavvisningsfrekvens från 9 % till 0,3 % inom två omgångar.
En upphandlingsledare hos ett tyskt datacenterinfrastrukturföretag uttryckte det direkt:
"Det största problemet är inte provets kvalitet, utan om varje batch kan hålla samma standard. Vi bryr oss mer om totala projektkostnaden än priset per meter."
När den högre offerten är det billigaste alternativet
Priset på 11,5 USD/kg inkluderar kontrollerad svetsning, Ra Mindre än eller lika med 0,4 μm intern finish, 100 % läckagetestning, dokumenterad spårbarhet och en 24-timmars teknisk respons för anpassad geometri. Om du bygger AI-serverrack där en läcka innebär driftstopp mätt i hundratusentals dollar per timme, är den premien den billigaste försäkringen som finns.
Leverantörer utan-intern testning kan missa batchdefekter som dyker upp först efter installationen. En kvarn med integrerad tillverkning - från råmaterialinspektion till formning, svetsning, ytbehandling och montering - kan reagera snabbare på ritningsrecensioner och produktionsjusteringar, vilket förkortar utvecklingscyklerna för anpassade grenrör och böjda rör.
Hos China Super Tech betyder 11+ års tillverkningserfarenhet, export till 20+ länder och support för 600+ kundprojekt att batchkonsistens är ett dokumenterat register, inte ett löfte. Om ditt projekt behöver 316L vätskekylningsrör med verifierbar kvalitetskontroll, skicka din ritning och specifikation för en detaljerad offert som skiljer materialkostnad, processkostnad och inspektionskostnad - så att du kan se exakt vad du betalar för.
FAQ
F1: Varför är ett 316L vätskekylrör dyrare än standard 316 rostfritt rör?
S: Standard 316-rör tillverkas enligt allmänna industriella specifikationer, med ytråhet runt Ra 3,2 μm och konventionell svetskontroll. Vätskekylrör kräver invändig ytbehandling ner till Ra Mindre än eller lika med 0,4 μm, kontrollerade svetsprocesser såsom orbitalsvetsning och 100 % läckageinspektion före transport. Dessa ytterligare processsteg ökar tillverkningskostnaderna men minskar direkt förorenings- och läckagerisker i kylsystem.
F2: Vad får batch-att-batchdimensionella variationer mellan olika bruk?
S: Dimensionsvariationer härrör vanligtvis från råvaruanskaffning och kalibrering av formningsutrustning. Verk som använder ocertifierade rullar kan ta emot material med något olika mekaniska egenskaper mellan batcherna. Rörformningsutrustning som inte är regelbundet kalibrerad ger avdrift i ytterdiameter och väggtjocklek. Ett bruk med ISO 9001-processer och integrerad-hustillverkning upprätthåller strängare kontroll över både materialverifiering och produktionsövervakning.
F3: Hur påverkar den inre ytjämnheten vätskekylsystemets prestanda?
S: Grovare inre ytor (Ra över 1,6 μm) skapar turbulensfickor där partiklar ackumuleras och kylvätskenedbrytningen accelererar. Under månaders drift kan dessa partiklar täppa till mikrokanaler i kalla plattor eller slita på pumptätningar. En ytfinish på Ra som är mindre än eller lika med 0,4 μm håller flödesvägen jämn, vilket minskar partikelvidhäftningen och förlänger kylvätskebytesintervallen från ungefär 12 månader till 24–36 månader.
Kontakta oss
Tel/fax:+86 139 1179 7578
WhatsApp/WeChat:+86 159 0035 7871
E-post:
QR-kod: