


Flytande nedsänkningskylning
Flytande nedsänkningskylning är en termisk hanteringsmetod där IT-utrustning - vanligtvis servrar - är helt nedsänkt i en dielektrisk kylvätska som överför värme från komponenter mycket mer effektivt än luft. Detta tillvägagångssätt är byggt för att hantera stigande AI-chiptätheter och tar bort behovet av fläktar och traditionell luftkonditionering, och låter datacenter skjuta rackdensiteter från ungefär 10 kW per rack mot 100 kW eller mer.
produkt introduktion

Flytande nedsänkningskylning är en termisk hanteringsmetod där IT-utrustning-vanligtvis servrar-är helt nedsänkt i en dielektrisk kylvätska som överför värme från komponenter mycket mer effektivt än luft. Detta tillvägagångssätt är byggt för att hantera stigande AI-chiptätheter och tar bort behovet av fläktar och traditionell luftkonditionering, och låter datacenter skjuta rackdensiteter från ungefär 10 kW per rack mot 100 kW eller mer.
Istället för att cirkulera kyld luft genom ett rum placerar nedsänkningssystem värme-genererande hårdvara direkt i ett bad med icke-ledande vätska. Eftersom vätskor leder värme ungefär 1 000 gånger bättre än luft, sjunker komponenttemperaturerna med en bråkdel av energikostnaden. Operatörer minskar kylströmförbrukningen med upp till 90 % jämfört med konventionella HVAC-inställningar, vilket frigör den kapaciteten för beräkning.
[Produktbild: full nedsänkt kyltank med serverställ nedsänkt i klar dielektrisk vätska]
ISO9001|ISO14001|ISO45001|ISO3834 · 11+ år · 12 000 ton/år · 20+ länder · 600+ projekt
[Begär en offert] - tekniskt svar inom 24 timmar
Kostnaderna dolda i luften-kyld infrastruktur
- Krafttak:Datacenter som avger luftkylningskapacitet träffar en vägg runt 20-30 kW per rack. Att lägga till mer beräkning innebär att bygga mer utrymme.
- Vattenförbrukning:Evaporativa kylsystem drar tiotals miljoner gallon årligen, anstränger lokala resurser och inbjuder till regeltryck.
- Risk för termisk rusning:GPU-kluster med hög-densitet genererar lokaliserade hotspots som standardkylning aldrig var designad för att hantera.
- Underutnyttjande av utrymme:Luftkylning kräver breda gångar, ljuddämpning och kanalsystem-tre designbegränsningar eliminerar nedsänkning helt enkelt.
Om dessa begränsningar ser bekanta ut, konstruerades flytande nedsänkningskylning för att lösa exakt dessa problem.
Vätskenedsänkning kontra luftkylning - där värdet skiftar
| Dimensionera | Nedsänkning av vätska | Konventionell luftkylning | Differentialvärde |
| Kylmedium | Dielektrisk vätska (direktkontakt) | Kyld luft (indirekt) | 1 000 gånger högre värmeöverföringskoefficient |
| Rackdensitet stöds | Upp till 100 kW+ | 10-30 kW typiskt | 3-10x beräkna per kvadratmeter |
| Kylkraftsförbrukning | Endast pumpar | Kompressorer + fläktar + kylare | 70-90% lägre kylenergi |
| Termisk hanteringsprecision | Komponent-nivå | Rums-nivå | Konsekventa korsningstemperaturer |
| Infrastrukturens komplexitet | Tank + CDU + pump | CRAC-enheter, kanaler, förhöjt golv | Färre rörliga delar, färre felpunkter |
Alla anläggningar borde inte byta i morgon. Kantplatser med blygsamma tätheter fungerar fortfarande bra på luft. Men för AI-träningskluster, HPC-forskningscenter och all arbetsbelastning som skjuter över 30 kW per rack, är nedsänkning skillnaden mellan att bygga en anläggning eller tre.
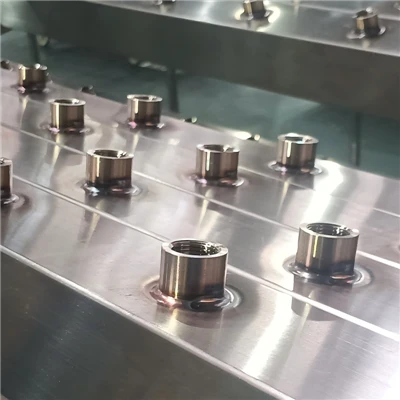
Tillverkare tjänar båda världarna: anläggningar som kör traditionella luftsystem använder våra316L vätskekylrör i rostfritt stålinom CDU-slingor (coolant distribution unit), medan full-immersionsutbyggnader är beroende av samma rörinfrastruktur för att flytta värme från tanken till den externa värmeavvisningsslingan. Metallen som transporterar kylvätska från nedsänkningstanken till värmeväxlaren spelar lika stor roll som själva tanken-vilket är anledningen till att vätske-kompatibla material har blivit en central specifikation.
Vad gör kylvätska säker för direktkontakt med hårdvara
Den enskilt största frågan som köpare ställer är densamma som deras försäkringsgivare ställer:vad händer med elektronik som sitter i vätska i flera år?Svaret börjar med vätskekemin och slutar med materialen som innehåller den.
| Egendom | Krav på enfas dielektrisk kylvätska- | Varför det spelar roll |
| Dielektrisk styrka | >40 kV (ASTM D877) | Förhindrar elektriska kortslutningar över strömförande komponenter |
| Kinematisk viskositet | 1-5 cSt vid 40 grader | Tillräckligt tunn för att flöda genom snäva serverluckor |
| Materialkompatibilitet | Ingen svullnad eller urlakning enligt ASTM D471 | Tätningar, packningar och slangar håller sig stabila i flera år |
| Värmeledningsförmåga | > 0.1 W/m·K | Överför värme från spånytan till vätskan |
| Flampunkt | >100 grader (ASTM D92) | Eliminerar brandrisk vid driftstemperaturer |
| Livslängd | 5-10 år mellan vätskebyten | Innehåller total driftskostnad |

Två vätskefamiljer dominerar marknaden.Syntetiska estrar(ofta PAO-baserade) erbjuder hög termisk stabilitet och låg toxicitet, vilket gör dem till det föredragna valet för stor-AI-anläggningar.Fluorerade vätskor(som FC-40 eller HFE-varianter) ger överlägsna dielektriska egenskaper men har en betydligt högre prislapp och en högre global uppvärmningspotential. Industrin har rört sig stadigt mot estrar eftersom deras prestandaomslag har breddats och deras kostnadsfördelar har förvärrats.
Den vätskan strömmar genom en cirkulationsslinga som inkluderar pumpar, en CDU och slangen som ansluter tanken till värmeväxlaren. Vätska i direkt kontakt med hårdvara är icke-ledande-men den transporterar också bort värme för att avvisas någon annanstans.316L rostfritt stål är utbyggnadsstandarden för den slinganeftersom det motstår kloridgropar som kan uppstå under år av vätskecirkulation, speciellt när estrar bryts ner till sura biprodukter under ihållande termisk belastning.
316L rostfritt stål som vätska-hanteringsstandard
Kylslingan som transporterar vätska från tank till värmeväxlare måste hålla tryck, motstå korrosion och bibehålla inre renhet i ett decennium eller mer. 316L rostfritt stål levererar på alla tre axlarna:
- Molybdenhalt (2-3%):ger beständighet mot kloridgrop-kritiskt eftersom estrar kan bilda sura föreningar under flera års drift
- Låg kolhalt (max 0,03 %):förhindrar svetssensibilisering, så svetsade fogar bibehåller korrosionsbeständigheten jämförbar med basmetallen
- Alternativ för ytfinish:elektropolerad invändig ytbehandling ner till Ra Mindre än eller lika med 0,4 μm minskar partikelackumulering och håller kylvätskan ren under längre serviceintervall
Att hålla denna standard kräver medveten tillverkningsdisciplin snarare än generisk rörproduktion. China Super Tech Co., Ltd. arbetar enligt ISO 3834 svetscertifiering, vilket innebär att varje svets på en vätskekylningslinje följer dokumenterade procedurer med en kvalificerad operatör bakom sig.
| Parameter | Specifikation för 316L nedsänkt kylrör | Verifieringsmetod |
| Materialklass | 316L per ASTM A312 / JIS G3459 | Spektrometertest per batch, MTR ingår |
| Ytjämnhet | Ra Mindre än eller lika med 0,4 μm intern | Enligt ISO 4287, kontaktprofilometer |
| Svetsning | ISO 3834-certifierade procedurer | Visuell inspektion + trycktest |
| Fyrkantigt rör | 10×10 mm till 80×80 mm | Dimensionsmått per batch |
| Väggtjocklek | 0,5-3,0 mm | Mikrometerprovtagning per parti |
| Längd | Upp till 6000 mm | Verifierad per produktionsorder |
| Läckintegritet | 100% läckagekontroll före leverans | Luft undervattenstest eller detektering av heliumläckage |
Varför ytfinish bestämmer systemets livslängd
Invändig grovhet under Ra 0,4 μm är inte sminkpolering. En jämnare innervägg innebär färre mikroskopiska sprickor för partiklar att sedimentera i, vilket betyder:
- Lägre partikelavgivning:Varje cirkulationscykel bär färre föroreningar som kan avsättas på kalla plattor eller spånytor
- Stabil flödesdynamik:Friktionen minskar när grovheten minskar, vilket minskar pumpens energiförbrukning under systemets livslängd
- Rengöringsvätska för längre tid:Partikelförorening påskyndar esternedbrytning; renare väggar förlänger vätskeserviceintervallen
Tillverkare som hoppar över elektropoleringssteget sparar 15-20 % på produktionskostnaden och överför den kostnaden till sina kunder i form av tidigt vätskebyte och oplanerat underhåll. Anläggningar som använder högpolerade 316L-rör rapporterar vanligtvis kylvätskebytesintervall på 8-10 år.
Svetszonen - där läckor antingen börjar eller aldrig händer

Varje svetsad anslutning på en nedsänkt kylslinga är en potentiell felpunkt. Ett pinhole-läckage vid 40-60 psi droppar inte synligt; det finfördelar kylvätska i den omgivande luften, vilket skapar en långsam förlust som korroderar närliggande komponenter innan någon märker det.
Orbitalsvetsning åtgärdar detta genom att automatisera svetsbanan med precision som en automatiserad båge inte kan uppnå för hand. Brännaren roterar 360 grader runt rörskarven med konsekvent färdhastighet och båglängd, vilket ger en jämn penetration över hela omkretsen. När den paras ihop med ISO 3834-certifierade procedurer minskar orbitalsvetsning operatörsberoende variabilitet till nära noll.
På China Super Tech genomgår varje svetsad kylkomponent en 100 % läckageinspektion före leverans. Acceptansstandarden är inte kosmetisk-det är noll mätbart läckage under testtryck. Denna procedur, dokumenterad och repeterbar, är det som skiljer vätskekylningskomponenter från rostfria rör för allmänna-ändamål som råkar säljas till kylprojekt.
| Dimensionera | Kina Super Tech kapacitet | Generell baslinje för rörverk | Differentialvärde |
| Inre strävhet | Ra Mindre än eller lika med 0,4 μm via elektropolering | Ra 0,8-1,6 μm i form | 50-75 % jämnare flödesväg, färre partiklar |
| Svetscertifiering | ISO 3834 full processkontroll | Ofta odokumenterade procedurer | Granska-färdig svetskvalitet för CDU-projekt |
| Läckprovning | 100 % av komponenterna före leverans | Exempel-baserat utan dokumenterade kriterier | Noll-leverans-mål för kylslingor |
| Måttområde | 10×10 mm till 80×80 mm kvadrat, vägg 0,5-3,0 mm | Endast standard rundrör | Anpassade sektioner för layouter med begränsat utrymme- |
| Tillverkningsintegration | Formning→svets→polering→maskin→test i-hus | Överlämningar från flera-leverantörer | Tätare toleranskedjor, färre koordinationsluckor |
| Ledtid | 7-15 arbetsdagar standard | 4-8 veckor typiskt från leveranskedjor i flera steg | Projekt startar enligt tidtabell |
Tekniska specifikationer
| Kategori | Parameter | Värde | Standard |
| Dimensionell | Fyrkantig rörstorlek | 10×10 mm - 80×80 mm | Anpassad per ritning |
| Väggtjocklek | 0,5-3,0 mm | Anpassad per ritning | |
| Längd | Upp till 6000 mm | Anpassad per ritning | |
| Kemisk | Krom (Cr) | 16.0-18.0% | ASTM A312 |
| Nickel (Ni) | 10.0-14.0% | ASTM A312 | |
| Molybden (Mo) | 2.0-3.0% | ASTM A312 | |
| Mekanisk | Draghållfasthet | Större än eller lika med 485 MPa | ASTM A312 |
| Sträckstyrka | Större än eller lika med 170 MPa | ASTM A312 |
Anpassningsförmåga
- Tvärsnittsgeometri: kvadratisk, rektangulär, rund per systemdesign
- Anpassade ändar: utvidgade, gängade eller förberedda för orbital svetsbeslag
- Monteringsalternativ: böjda rör, grenrör och kompletta underenheter för kylvätskedistribution.-
- Ytfinish: invändig och extern elektropolering till specificerade Ra-värden
- Dokumentation: fullständig MTR, svetskartor och inspektionsrapporter per försändelse
Vätskekylningstillämpningar
| Industri | Typisk tillämpning | Rekommenderad Spec | Driftmiljö |
| AI-datacenter | Kylvätskeslingor för enfas-doppningstankar | 316L fyrkantsrör 40×40 mm, Ra Mindre än eller lika med 0,4 μm | Kontinuerlig 24/7 drift, dielektrisk vätska |
| HPC forskningscenter | GPU-klusterkylning med hög-densitet | 316L runt rör, DN25-DN50 | Belasta-termisk belastning på cykel |
| Energilagring | Batterivärmehanteringsslingor | 304 för rent vatten / 316L för glykol | Utetemperaturen svänger |
| Edge computing | Kompakta nedsänkningsmoduler | Liten-diameter 316L med snäva böjar | Utrymmet-inneslutningar |
Kundcase
- AI träningsanläggning · Nordamerika · 8 000 m 316L fyrkantsrör · 2-årigt leveransavtal · noll svetsfel rapporterade hittills- operatörens tidigare allmänna-slangkälla gav tre svetsfel under de första sex månaderna.
- CDU-tillverkare · Europa · 1 200 anpassade grenrör per år · pågående · läckagetest 100 % vid inkommande inspektion- ersatte en inköpsmodell med tre-leverantörer som i genomsnitt hade 11 dagars koordineringsfördröjning per beställning.
- Energilagringsintegratör · Asien-Stillahavsområdet · 5 000 böjda rör med anpassade ändar · 18-månaders program · dimensionell överensstämmelse 99,7 % över alla batcher- en tidigare leverantörs batch-till-batchvariant som tvingas fram på-webbplatsen på integratörens egen kostnad.
- Uppstart av nedsänkningskylning · Skandinavien · prototyp till produktionsskala-upp · 14-månaderscykel · prestanda med samma specifikation från första prov till beställning på 10 000 enheter- teknisk support under designfasen eliminerade en kostsam mångfaldig omdesign.
Kundröst
"Ett litet läckageproblem i vätskekylning kan skapa ett mycket dyrt fel." - driftschef, AI-datacenteroperatör
Användningsfall: utvärdering av svetskvalitetsprocedurer innan man förbinder sig till ett 3-årigt leveransavtal för kylinfrastruktur.
Citat om kundrekommendationer och utökad ärendedokumentation: [Tillgänglig på begäran för din verifiering]
FAQ
F1: Vad är skillnaden mellan 316L och 304 rostfritt stål för vätskekylslingor?
+
-
S: 316L innehåller 2-3 % molybden, vilket ger avsevärt bättre motståndskraft mot kloridfrätning. Dielektriska kylmedel-särskilt syntetiska estrar-kan bilda sura biprodukter under många års drift och 316L bibehåller sin integritet i den miljön. Enligt ASTM A312 har 316L också lägre kolhalt (mindre än eller lika med 0,03%), vilket förhindrar svetssensibilisering. För slutna slingor med rent vatten är 304 ett kostnadseffektivt alternativ. För nedsänkningskylning, där vätskebyteskostnaderna är höga och livslängdsmålen överstiger fem år, är 316L den säkrare specifikationen.
F2: Hur påverkar inre ytjämnhet kylvätskans prestanda över tid?
+
-
S: Grovare ytor skapar mikro-spalter där partiklar lägger sig och ansamlas. Under tusentals cirkulationscykler kan dessa partiklar bryta sig loss och avsättas på kalla plattor eller spånytor, vilket minskar värmeöverföringseffektiviteten. Elektropolerade ytor vid Ra Mindre än eller lika med 0,4 μm eliminerar de flesta sprickor och håller kylvätskan renare under längre perioder. Operatörer rapporterar vanligtvis kylvätskebytesintervall på 8-10 år på system med polerade 316L-slangar-jämfört med 3-5 år med standardytor som formade.
F3: Vilken svetscertifiering bör en tillverkare av vätskekylningskomponenter ha?
+
-
S: ISO 3834 är den definitiva svetskvalitetscertifieringen för denna applikation. Det kräver dokumenterade svetsprocedurer, kvalificerade operatörer och ett spårbart kvalitetsledningssystem för varje svets som produceras. Enligt ISO 3834-2 måste tillverkare visa full processkontroll från procedurkvalificering till slutlig inspektion. China Super Tech arbetar under ISO 3834-certifiering, med stöd av 100 % läckageinspektion på varje kylkomponent före leverans.
F4: Vad är den typiska leveranstiden för en anpassad beställning av vätskekylrör?
+
-
S: Standardprodukten skickas inom 7-15 arbetsdagar. Anpassade konfigurationer-speciella mått, böjda rör eller kompletta grenrörsenheter kräver vanligtvis 15-25 arbetsdagar inklusive ritningsgranskning och prototypgodkännande. Med en årlig kapacitet på 12 000 ton och integrerad produktion från materialinspektion till slutmontering är tidtabellssäkerheten kontraktuell snarare än beräknad.
F5: Hur mycket kostar ett vätskesänkningskylsystem att fungera kontra luftkylning? Hur får jag tillgång till ett tema som jag köpt?
+
-
S: Differentialföreningarna år för år snarare än att lösa sig vid första anblicken. En detaljerad kostnadsmodell beror på anläggningens skala, men etablerade industridatapunkter är konsekventa: kyleffektförbrukningen minskar med 70-90 % eftersom kompressorer och fläktar försvinner. Vattenförbrukningen sjunker till nära noll när evaporativ kylning tas bort. Serverdensiteten ökar 3-10 gånger per rack, vilket minskar byggnadens fotavtryck per kW beräkning. Den primära nya driftskostnaden är vätska, ungefär 2-5 % av systemets capex per år för påfyllning och eventuellt utbyte. Akta köparen: ignorera vätskekemi och slangytkvalitet förvandlar dessa besparingar till oplanerade underhållskostnader.
Populära Taggar: flytande nedsänkning kylning, Kina flytande nedsänkning kylning tillverkare, leverantörer, fabrik
Du kanske också gillar




Skicka förfrågan
